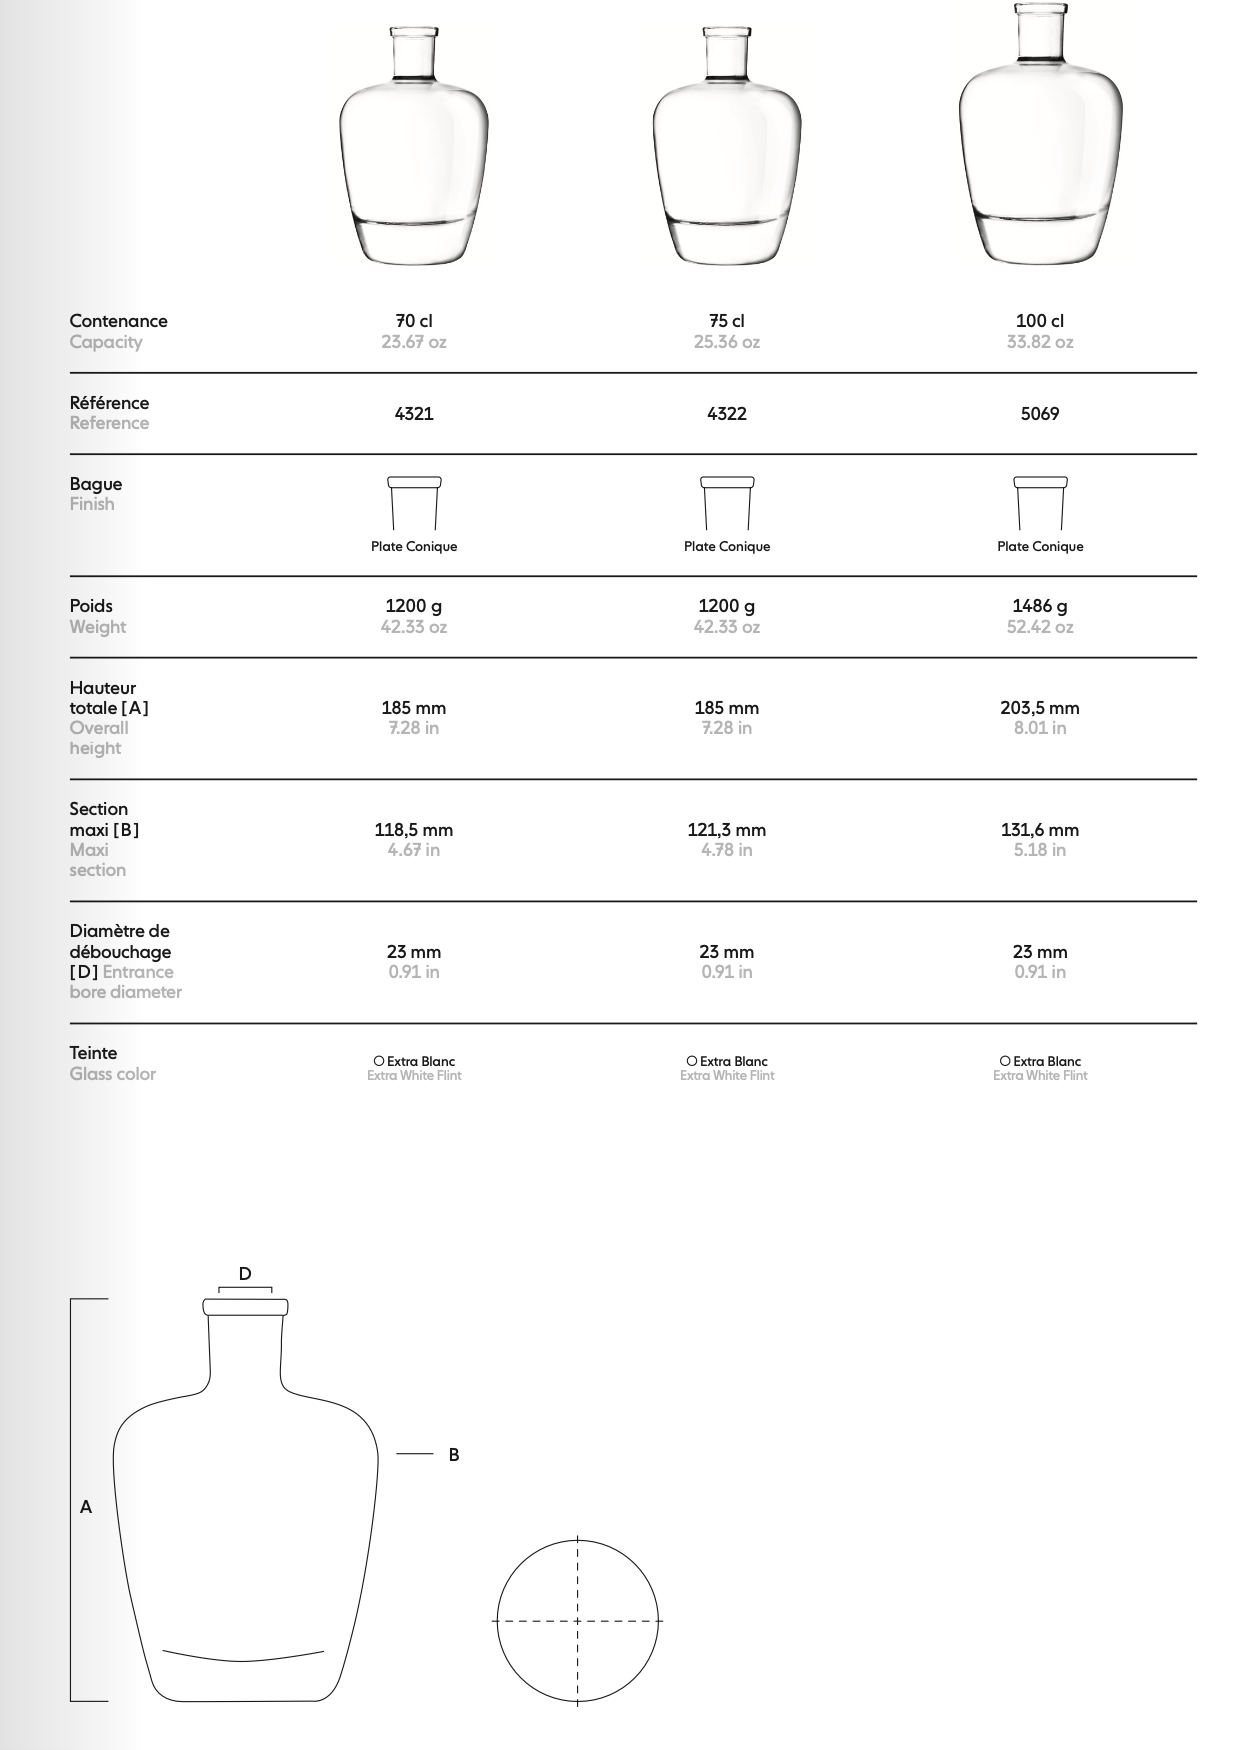
Les défauts d’emballage pendant le transport érodent directement les marges bénéficiaires des fabricants de produits alimentaires et de boissons. Lorsque les conteneurs se brisent pendant le stockage ou sur la route, vous perdez à la fois le produit physique et l'investissement dans l'emballage. Les équipes d’approvisionnement sont confrontées à une tension constante entre intégrité structurelle et efficacité logistique. Vous devez trouver un équilibre entre le besoin d'un conteneur hautement résilient et l'augmentation du poids du fret associée à des emballages plus lourds. Le maintien de l’esthétique de la marque et de la transparence visuelle complique encore davantage cet équilibre délicat. L’épaisseur des parois et la consistance des matériaux sont les principales variables régissant la durabilité des emballages en verre. L'optimisation des spécifications des bouteilles de chaux sodée de qualité alimentaire nécessite une compréhension technique approfondie de la répartition des contraintes. Vous devez tenir compte des tolérances de fabrication, de la dynamique thermique et des environnements d'expédition complexes pour garantir la sécurité des produits.
Compromis entre épaisseur et transparence : l’augmentation de l’épaisseur du verre améliore la résistance aux chocs et à la compression, mais réduit intrinsèquement la clarté optique et modifie la présentation esthétique du produit à l’intérieur.
Cohérence sur l"épaisseur pure : une distribution inégale du verre crée des points faibles structurels ; une bouteille moyennement épaisse avec des parois uniformes est nettement plus durable qu"une bouteille plus épaisse avec des taches fines.
Résistance à la compression ou à la traction : Le verre étant un matériau fragile dépourvu de déformation plastique, il excelle sous la force de compression mais échoue sous la contrainte de traction. Les spécifications d"épaisseur doivent tenir compte des forces directionnelles appliquées pendant le bouchage, le remplissage, l"entreposage et le transport.
LA PHYSIQUE DES EMBALLAGES EN VERRE : COMPRENDRE LE STRESS ET LA RUPTURE
Le verre se comporte de manière totalement différente des plastiques ou des métaux lorsqu’il est soumis à des contraintes physiques. Comprendre ces propriétés matérielles aide les ingénieurs d’emballage à concevoir de meilleurs conteneurs et à résoudre les pannes de ligne. Le verre de silice sodocalcique possède une dureté élevée mais une extrême fragilité. Il lui manque complètement la capacité de se déformer plastiquement. Lorsqu’une bouteille en plastique PET tombe sur un sol en béton, elle se bosse ou se plie pour absorber l’énergie de l’impact. Le verre ne peut pas se plier pour absorber cette contrainte cinétique. Soit il conserve entièrement sa forme structurelle, soit il se brise complètement une fois ses limites physiques dépassées.
Le verre résiste exceptionnellement bien aux charges de compression élevées. L’empilage de palettes lourdes dans un entrepôt applique une force de compression externe massive au niveau inférieur des bouteilles. Un récipient en verre standard supporte facilement ce poids vertical, supportant souvent sans problème des centaines de livres de force directe vers le bas. Cependant, le verre reste très vulnérable aux contraintes de traction. Les forces de traction séparent le matériau. Les forces de flexion ou d"étirement dues à la pression de carbonatation interne provoquent des contraintes de traction sur les parois latérales. Les impacts latéraux sur une bande transporteuse à grande vitesse créent également des forces de traction localisées sur la surface du verre. La plupart des ruptures de verre dans les usines se produisent parce qu"une force spécifique a dépassé les limites de traction du matériau, et non ses limites de compression.
Les conteneurs sont confrontés à différents types de charges physiques tout au long de la chaîne d"approvisionnement. Le stockage à long terme en entrepôt crée un stress statique. Le poids reste constant et prévisible dans le temps, réparti uniformément sur les niveaux de palettes grâce à des séparateurs en carton ondulé. Les lignes de remplissage automatisées et les vibrations de transit introduisent une énergie cinétique dynamique. Les bouteilles entrent en collision sur des convoyeurs à grande vitesse au niveau de l"indexeur à roue en étoile. Les camions rebondissent sur des routes inégales, envoyant des ondes de choc à travers les palettes. Les charges dynamiques sont très imprévisibles et nécessitent des défenses structurelles spécifiques intégrées à la géométrie du conteneur.
L’augmentation de l’épaisseur des parois atténue directement de nombreux types de défaillances physiques. Une paroi de verre plus épaisse absorbe et dissipe plus efficacement l’énergie cinétique. Il empêche le dépassement des limites de traction localisées lors d"impacts soudains. Lorsqu"une bouteille heurte un rail de guidage, la paroi plus épaisse répartit cette force sur une zone interne plus grande. Cependant, l’ajout d’épaisseur ne résout pas tous les problèmes structurels. Un verre trop épais donne souvent de moins bons résultats en cas de changements rapides de température. Les procédés de remplissage à chaud ou de pasteurisation soumettent le récipient à un choc thermique. Les parois épaisses créent un gradient de température entre les surfaces intérieures et extérieures. L’intérieur se dilate plus rapidement que l’extérieur, créant ainsi un stress interne massif. Cette expansion inégale provoque la fracture des bouteilles épaisses dans des conditions thermiques où des bouteilles plus fines et uniformes survivraient.
ÉTABLISSEMENT D"UNE NORME D"ÉPAISSEUR DE BOUTEILLES EN VERRE POUR LES BOUTEILLES DE CHAUX SODODIQUE DE QUALITÉ ALIMENTAIRE
Différentes catégories d’aliments et de boissons exigent des bases structurelles totalement différentes. Les boissons gazeuses nécessitent des parois beaucoup plus épaisses pour contenir en toute sécurité la pression interne du gaz. La géométrie comprend souvent une base plate pour répartir cette pression uniformément et empêcher le fond de s"envoler. Les liquides immobiles, tels que les spiritueux ou les sirops, ne génèrent pas de pression interne. Ils peuvent utiliser des profils plus fins et des bases plates. Le verre sodocalcique de qualité alimentaire offre l’équilibre idéal entre coût, inertie chimique et moulabilité. Ces propriétés permettent aux fabricants d’atteindre des normes structurelles précises sur diverses gammes de produits sans laisser de produits chimiques pénétrer dans les aliments.
S'appuyer sur des contrôles visuels manuels ne permet pas de vérifier une norme d'épaisseur de bouteille en verre . L’œil humain ne peut pas détecter les variations millimétriques dans l’uniformité des parois, en particulier sur les lignes de production à grande vitesse produisant des centaines de bouteilles par minute. Des méthodes automatisées précises sont obligatoires pour un contrôle qualité moderne. Les fabricants utilisent des jauges d'épaisseur à ultrasons pour mesurer les murs sans détruire le conteneur. Ces appareils font rebondir les ondes sonores sur la paroi intérieure pour calculer l’épaisseur exacte. La section physique reste une méthode de contrôle destructif fiable. Les techniciens ont coupé la bouteille en deux à l'aide d'une scie diamantée pour mesurer la section transversale avec un pied à coulisse numérique.
Les équipes achats doivent rédiger des spécifications techniques précises. Ne vous fiez jamais uniquement au poids moyen de la bouteille pour déterminer l’intégrité structurelle. Deux bouteilles peuvent peser exactement le même poids, mais l"une d"elles peut avoir des parois latérales dangereusement fines et une base massive et lourde en raison d"une mauvaise répartition du verre lors du moulage. Votre fiche technique doit établir une épaisseur de paroi minimale acceptable. Il doit également définir des tolérances d"écart acceptables. Spécifiez exactement de combien l’épaisseur peut s’écarter de la mesure cible avant que le lot ne soit rejeté.
Catégorie de boisson
Profil de pression interne
Plage d’épaisseur de paroi recommandée
Préoccupation structurelle principale
Boissons gazeuses
Élevé (jusqu"à 4,0 volumes de CO2)
2,5 mm - 3,5 mm
Résistance interne à l"éclatement et contrainte de traction sur la base.
Jus et sauces préparés à chaud
Négatif (Vide lors du refroidissement)
2,0 mm - 3,0 mm
Résistance aux chocs thermiques et lambris (effondrement vers l"intérieur).
Spiritueux et liqueurs tranquilles
Neutre
1,8 mm - 4,0 mm (varie selon la marque)
Poids esthétique et résistance aux chutes.
Sirops et huiles comestibles
Neutre
1,5 mm - 2,5 mm
Résistance à la charge verticale pour l"empilage en entrepôt.
LE DANGER D"UNE ÉPAISSEUR INÉGALE DANS LA FABRICATION DU VERRE
Une épaisseur de paroi incohérente provient directement de variables de fabrication spécifiques sur la machine à sections individuelles (IS). Le processus commence par une goutte de verre fondu tombant dans un moule vierge pour former une paraison. Si la température des gouttes fluctue, même légèrement, la viscosité du matériau change. Le verre plus froid ne s"écoule pas uniformément dans les cavités du moule. Des défauts de conception des moules, une mauvaise application du vent de refroidissement ou des moules sales contribuent également à une mauvaise distribution. Le choix du procédé de formage dicte l"uniformité. La méthode du soufflage, utilisée pour les bouteilles à col étroit, repose sur l"air comprimé pour pousser le verre. Cela donne souvent des murs moins uniformes. La méthode presser-souffler, utilisée pour les bocaux à large ouverture, utilise un piston métallique pour presser physiquement la cavité. Cela offre un contrôle bien supérieur sur la distribution du verre.
Les taches fines agissent comme de dangereux concentrateurs de stress. Lorsqu’une bouteille subit une force physique, la contrainte se dirige naturellement vers le point le plus faible de la structure. Une bouteille en verre durable nécessite des parois uniformes pour survivre aux lignes de remplissage automatisées. La pression de bouchage verticale exploite immédiatement les épaulements fins, provoquant la rupture du col pendant le processus de scellage. Le choc thermique dû au remplissage à chaud cible les taches fines près de la base ou du talon. Les bouteilles inégales sont très susceptibles de se fissurer ou de se briser lors des vibrations du transport. Les frottements et les chocs constants sur une remorque de camion briseront un conteneur dont les parois latérales sont compromises bien avant qu'il n'atteigne le rayon de vente au détail.
Les acheteurs doivent appliquer des protocoles d’assurance qualité stricts. Demandez une documentation spécifique à vos fournisseurs avant d’accepter une expédition. Vérifiez l’uniformité de l’épaisseur à l’aide de graphiques de contrôle statistique des processus (SPC). Exigez des données d’inspection optique automatisées pour chaque cycle de production. Les fabricants de haute qualité utilisent des systèmes de caméras en ligne et des testeurs de compression pour analyser chaque bouteille à la recherche de taches fines, de balancements d"oiseaux et de défauts structurels avant qu"ils n"atteignent la palette d"emballage.
ÉVALUATION DES COMPROMIS : EMBALLAGE EN VERRE ÉPAIS VS. ESTHÉTIQUE ET LOGISTIQUE
L"augmentation de l"épaisseur du contenant modifie la présentation visuelle de votre produit. Un verre plus épais réduit la transmission de la lumière. Cela rend le récipient moins transparent et peut obscurcir la couleur du liquide à l"intérieur. Le verre sodocalcique standard contient des traces d"oxyde de fer provenant du sable siliceux. À mesure que vous augmentez l’épaisseur de la paroi, cette teneur en fer devient plus visible, conférant une légère teinte verte ou bleue au verre. Ce changement de couleur peut avoir un impact négatif sur le positionnement d’une marque haut de gamme. Les consommateurs attendent une transparence cristalline pour les spiritueux haut de gamme ou les eaux de spécialité. Vous devez équilibrer les besoins structurels avec la perception des consommateurs et l’attrait en rayon.
La logistique dicte la réalité financière des conteneurs lourds. Les emballages en verre épais augmentent considérablement le poids des palettes. Les palettes plus lourdes ont un impact sur la densité de stockage en entrepôt. Vous ne pourrez peut-être pas empiler des palettes sur trois si le poids combiné dépasse vos limites de rayonnage ou la résistance à l'écrasement des caisses en carton ondulé inférieures. Vous devez calculer les implications financières exactes de l'expédition de bouteilles en vrac . Les camions ont des limites de poids légales strictes. Les bouteilles lourdes font que les camions « pesent » avant de « se décomposer ». Cela signifie que vous atteignez la limite de poids maximale légale alors que la remorque est encore à moitié vide. Vous expédiez plus d’air vide et moins de bouteilles réelles par camion. Vous devez comparer cette augmentation des coûts de transport aux économies projetées grâce à la réduction des casses pendant le transport.
L’impact environnemental reste une considération pratique pour les chaînes d’approvisionnement modernes. L’expédition de verre plus lourd augmente la consommation de carburant et augmente votre empreinte carbone. De nombreuses marques modernes poursuivent des initiatives d’allègement. Ils s"appuient sur des conceptions géométriques avancées plutôt que sur une épaisseur brute pour maintenir leur résistance. L"ajout de nervures structurelles, l"optimisation de la courbe des épaules ou la refonte de la base push-up peuvent fournir la résistance aux chocs nécessaire sans ajouter de poids excessif à la chaîne d"approvisionnement. Le logiciel d"analyse par éléments finis (FEA) permet aux ingénieurs de simuler les contraintes et de retirer le verre des zones à faible contrainte tout en renforçant les zones à forte contrainte.
LISTE DE CONTRÔLE D"APPROVISIONNEMENT : RECHERCHER UNE BOUTEILLE EN VERRE RÉSISTANTE AUX CHOCS
L’approvisionnement en emballages fiables nécessite une vérification rigoureuse des fournisseurs. Recherchez des capacités de fabrication spécifiques lors des audits de vos installations. Assurez-vous que leurs étenderies de recuit sont parfaitement calibrées. Le processus de recuit refroidit lentement le verre pour éliminer les contraintes internes générées lors du moulage. Un mauvais recuit garantit des bouteilles cassantes, quelle que soit l’épaisseur de la paroi. Vérifiez qu"ils appliquent à la fois des revêtements à chaud (oxyde d"étain) et à froid (polyéthylène). Ces revêtements réduisent la friction superficielle, permettant aux bouteilles de glisser les unes sur les autres sur le tapis roulant sans se rayer, ce qui préserve la résistance à la traction du verre.
Vérifiez que vous achetez une bouteille en verre véritablement résistante aux chocs grâce à des tests physiques standardisés. Exigez de votre fournisseur qu'il fournisse une certification pour les normes de test suivantes avant d'approuver le moule.
Norme de test
Objectif principal
Méthodologie
Essais d"impact pendulaire
Mesure la résistance aux chocs dynamiques et la force latérale.
Une bille d"acier oscille sur un pendule, frappant la paroi latérale de la bouteille à des vitesses croissantes jusqu"à ce qu"une fracture se produise.
Essais de pression hydrostatique
Valide la résistance interne à l’éclatement des produits gazeux.
L"eau est pompée dans la bouteille scellée à des niveaux de pression croissants jusqu"à ce que le récipient éclate.
Test de choc thermique
Garantit que la bouteille survit aux fluctuations rapides de température.
La bouteille est immergée dans un bain d’eau chaude, puis rapidement transférée dans un bain d’eau froide pour vérifier l’absence de fractures de fatigue.
Test de charge verticale
Confirme la résistance à la compression de l’empilement statique et du bouchage.
Une presse hydraulique applique une force vers le bas sur le goulot de la bouteille jusqu"à ce que la structure s"effondre.
Atténuez vos risques de mise en œuvre avant de signer des contrats importants. Demandez toujours des échantillons de pré-production du moule exact que vous avez l’intention d’utiliser. Effectuez des essais pilotes sur vos lignes de remplissage automatisées actuelles. Testez la pression de bouchage, les étiqueteuses et les transitions du convoyeur. Ne vous engagez pas dans des commandes en gros volume jusqu"à ce que les échantillons physiques survivent à votre environnement opérationnel spécifique sans provoquer de bourrages de ligne ou de casse excessive.
CONCLUSION
Auditez vos taux de casse actuels dans votre réseau d’entrepôt et de transit pour identifier les points de défaillance spécifiques sur la ligne de remplissage ou pendant le transport.
Calculez votre ratio fret/casse acceptable pour déterminer le poids optimal du conteneur pour votre budget logistique.
Demandez des spécifications détaillées de tolérance d’épaisseur et des données statistiques de contrôle de processus auprès des fabricants de verre potentiels.
Effectuez des essais pilotes sur vos lignes de remplissage automatisées en utilisant des échantillons de pré-production pour vérifier les limites de bouchage et la stabilité thermique.
Mettez en œuvre un programme d"échantillonnage de routine pour sectionner et mesurer les expéditions de bouteilles entrantes par rapport aux tolérances d"épaisseur convenues.
FAQ
Q : QUELLE EST LA NORME D"ÉPAISSEUR IDÉALE DES BOUTEILLES EN VERRE POUR LES PRODUITS ALIMENTAIRES REMPLIS À CHAUD ?
R : Les produits remplis à chaud nécessitent un équilibre minutieux. Les murs doivent être suffisamment épais pour résister à la pression de recouvrement et aux impacts du transit. Cependant, des parois trop épaisses créent une masse thermique élevée. Cela exacerbe le choc thermique lors d"un chauffage ou d"un refroidissement rapide, conduisant à des fractures de la base. Un profil uniforme et d’épaisseur modérée fonctionne généralement mieux pour les applications de remplissage à chaud.
Q : COMMENT UNE ÉPAISSEUR INÉGALE AFFECTE-T-ELLE UNE BOUTEILLE EN VERRE DURABLE PENDANT LE BOUCHAGE ?
R : Les murs inégaux créent une répartition asymétrique des contraintes sous les charges de recouvrement verticales. Lorsque la machine de capsulage applique une force vers le bas, le côté le plus fin de la bouteille absorbe une contrainte disproportionnée. Ce déséquilibre entraîne rapidement des micro-fractures au niveau du col ou un effondrement structurel immédiat sur la ligne de remplissage.
Q : LES EMBALLAGES EN VERRE ÉPAIS GARANTISSENT-ILS TOUJOURS DES TAUX DE RUPTURE INFÉRIEURS ?
R : Non. Bien que la résistance générale aux chocs augmente avec l"épaisseur, un mauvais recuit ou une répartition inégale du matériau dans le verre épais entraîne toujours des taux de défaillance élevés. Une bouteille moyennement épaisse avec une uniformité parfaite durera systématiquement plus longtemps qu"une bouteille très épaisse contenant des taches fines ou des contraintes de fabrication internes.
Q : COMMENT PUIS-JE TESTER SI J"AI UNE BOUTEILLE EN VERRE RÉSISTANTE AUX CHOCS ?
R : Vous devez soumettre les conteneurs à des tests standards de l’industrie. Utilisez les tests d"impact pendulaire pour mesurer la résistance latérale contre les collisions du convoyeur. Effectuez des tests de chute standardisés pour simuler les échecs de manipulation. Effectuez des tests de compression de charge verticale pour garantir que les bouteilles survivent à l"empilage des palettes de l"entrepôt et à la pression de la machine de bouchage.
Q : QUELLE EST LA MANIÈRE LA PLUS RENTABLE DE GÉRER L"EXPÉDITION DE BOUTEILLES EN VRAC POUR LE VERRE LOURD ?
R : Optimisez vos stratégies de palettisation pour maximiser l"espace sans dépasser les limites légales de poids des camions. Utilisez des séparateurs de protection de haute qualité pour éviter tout contact verre sur verre. Respectez les limites d’empilement dans l’entrepôt pour éviter l’écrasement au niveau inférieur. Consolidez les volumes de commandes de manière stratégique pour compenser le poids de fret plus élevé associé aux conteneurs en verre plus épais.
Q : POURQUOI LES BOUTEILLES DE CHAUX SODODÉE DE QUALITÉ ALIMENTAIRE SONT-ELLES LA NORME POUR LES EMBALLAGES COMMERCIAUX ?
R : Le verre sodocalcique offre une rentabilité inégalée pour la production de masse. Il offre une conformité totale avec la FDA et une stabilité chimique exceptionnelle, garantissant qu"il n"altère jamais la saveur des aliments. De plus, le matériau permet des profils d"épaisseur et des géométries complexes hautement personnalisables pendant le processus de moulage.
Avec des années d'expérience dans l'emballage en verre, notre équipe dévouée offre à chacun de nos clients des conseils et une assistance de qualité, personnalisés.

 Français